


Berita Industri
Panduan Pemilihan Mesin EDM Sinker CNC
 2026.07.23
 Berita Industri
Panduan Pemilihan
Apa Itu a Mesin EDM Sinker
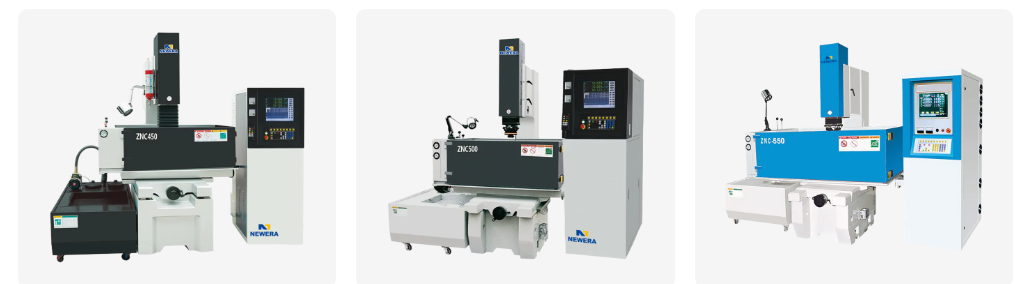
A Sinker EDM mesin membentuk bahan kerja dengan menurunkan elektrod yang terbentuk ke dalam bahan manakala siri percikan elektrik yang pantas menghakis permukaan untuk dipadankan dengan geometri elektrod. Proses ini, biasanya dipanggil tenggelam mati EDM, mengeluarkan bahan melalui hakisan percikan terkawal dan bukannya daya pemotongan, itulah sebabnya kekerasan mempunyai sedikit kesan ke atas prestasi Mesin EDM Die Sinking. Elektrod dan bahan kerja terendam dalam cecair dielektrik, dan setiap percikan mengeluarkan sejumlah kecil bahan sehingga rongga siap mencerminkan bentuk elektrod.
Mesin sinker Die, kadangkala dipanggil mesin EDM ram, ialah alat standard untuk menghasilkan rongga acuan, tera die dan geometri dalaman kompleks lain yang sukar atau mustahil dicapai dengan alat pemotong berputar. EDM sinker CNC moden menambah kawalan paksi boleh atur cara dan kitaran mengorbit di atas proses teras ini, itulah sebabnya kebanyakan pembelian mesin EDM semasa adalah berasaskan CNC dan bukannya unit yang dikendalikan secara manual.
Cara EDM Die Sinking Berfungsi
Kitaran Hakisan Percikan
Pembuangan bahan berlaku melalui beribu-ribu nyahcas elektrik individu setiap saat, setiap satu mengewapkan sejumlah bahan mikroskopik daripada kedua-dua elektrod dan bahan kerja. Oleh kerana elektrod juga haus semasa kitaran ini, bahan elektrod dan tetapan nyahcas dipilih bersama untuk mengimbangi kelajuan penyingkiran terhadap berapa banyak bentuk elektrod yang perlu dipelihara untuk hantaran penamat.
Peranan Bendalir Dielektrik
Cecair dielektrik, biasanya minyak khusus, mengisi jurang antara elektrod dan bahan kerja, menebat jurang sehingga voltan membina cukup untuk mencetuskan percikan, kemudian membuang serpihan yang terhakis selepas itu. Peredaran cecair dan penapisan yang konsisten memastikan serpihan itu daripada mengganggu pelepasan kemudian, yang merupakan sebahagian daripada sebab reka bentuk tangki dan kapasiti penapisan penting seperti penjana itu sendiri.
Bahan yang Biasa Dimesin Dengan EDM Sinker
Oleh kerana EDM mengeluarkan bahan secara elektrik dan bukannya mekanikal, sebarang bahan konduktif elektrik secara amnya boleh dimesin tanpa mengira kekerasan atau keliatan. Jadual di bawah menggariskan bahan yang kerap dipasangkan dengan mesin EDM.
| bahan | Julat Kekerasan Biasa | Kebolehmesinan Dengan EDM Sinker | Penggunaan Biasa |
|---|---|---|---|
| Keluli Alat yang dikeraskan | Sehingga 60 hingga 65 HRC | Tidak terjejas oleh kekerasan kerana penyingkiran adalah haba dan elektrik | Rongga acuan suntikan |
| Aloi Titanium | Kekerasan sederhana, keliatan tinggi | Boleh dimesin walaupun keliatan yang mencabar alat pemotong | Komponen aeroangkasa dan perubatan |
| Tungsten Carbide | Kekerasan yang sangat tinggi | Boleh dimesin melalui hakisan percikan di mana pengisaran sahaja adalah perlahan | Sisipan alat pemotong dan bahagian haus |
| Seramik Konduktif | Kekerasan tinggi, rapuh | Boleh dimesin jika konduktif elektrik | Komponen tahan haus khusus |
| Keluli Tahan Karat | Kekerasan sederhana hingga tinggi | Kebolehmesinan umum yang baik | Perkakas perubatan dan gred makanan |
Penggunaan Bahan Elektrod pada Mesin Die Sinker
Pilihan bahan elektrod mempengaruhi kadar haus, kemasan yang boleh dicapai dan seberapa baik butiran halus dipindahkan ke dalam rongga. Carta di bawah menunjukkan corak penggunaan umum merentas bahan elektrod biasa pada mesin EDM tenggelam.
Sinker EDM Berbanding Dengan EDM wayar dan Pengilangan CNC
Sinker EDM ialah salah satu daripada beberapa cara untuk menghasilkan rongga atau ciri ketepatan, dan membandingkannya dengan wayar EDM dan pengilangan CNC membantu menjelaskan di mana Mesin EDM Die Sinking paling sesuai. Carta radar di bawah membariskan lima atribut praktikal merentas ketiga-tiga kaedah.
- Sinker EDM
- Wire EDM
- CNC Milling
Kadar Penyingkiran Bahan mengikut Tetapan Arus Pelepasan
Menaikkan arus nyahcas pada mesin EDM mempercepatkan penyingkiran bahan tetapi turut mengubah kemasan permukaan dan haus elektrod, itulah sebabnya pas pengasaran dan penamat biasanya dijalankan pada tetapan yang berbeza. Carta garis di bawah menggambarkan hubungan umum antara arus nyahcas dan kadar penyingkiran relatif.
Kemasan Permukaan Biasa mengikut Peringkat Pemesinan
Kemasan permukaan pada Mesin EDM Die Sinking bertambah baik apabila proses bergerak daripada kasar melalui hantaran kemasan yang semakin halus. Carta di bawah menunjukkan nilai Ra umum, diukur dalam mikrometer, dikaitkan dengan setiap peringkat.
Rujukan Kelas dan Spesifikasi Mesin
Memadankan saiz tangki kerja dan kapasiti berat elektrod kepada blok acuan atau rongga terbesar dalam pengeluaran mengelakkan mengetahui projek pertengahan bahawa mesin bersaiz kecil. Jadual di bawah mengelompokkan kelas mesin EDM sinker CNC biasa mengikut julat spesifikasi umum.
| Kelas Mesin | Saiz Tangki Kerja | Berat Elektrod Maks | Ketepatan Kedudukan |
|---|---|---|---|
| Kecil | 400 x 300 x 250 mm | Sehingga 50 kg | Tambah atau tolak 0.005 mm |
| Sederhana | 650 x 450 x 350 mm | Sehingga 150 kg | Tambah atau tolak 0.005 mm |
| besar | 1000 x 700 x 500 mm | Sehingga 500 kg | Tambah atau tolak 0.008 mm |
| Lebih Besar | 1500 x 1000 x 700 mm | Sehingga 1000 kg | Tambah atau tolak 0.01 mm |
Aliran Kerja Pengeluaran EDM Die Sinking Biasa
Rongga siap yang dihasilkan pada EDM sinker CNC secara amnya melalui jujukan luas yang sama tanpa mengira kerumitan bahagian. Peringkat di bawah menggariskan aliran umum itu.
- 1 Reka Bentuk dan Fabrikasi Elektrod
- 2 Persediaan dan Penjajaran Bahan Kerja
- 3 Pas Kasar
- 4 Pas Separuh Penamat
- 5 Lulus Selesai
- 6 Pembersihan dan Pemeriksaan
Tempat Mesin EDM Sinker Digunakan
Ketepatan dan kebebasan kekerasan kerja Mesin EDM Die Sinking menjadikannya pilihan standard merentas beberapa tetapan pembuatan.
-
Acuan dan Rongga Mati
Acuan suntikan dan perkakas die cast di mana geometri rongga dalaman tidak boleh dicapai dengan alat pemotong berputar.
-
Komponen Aeroangkasa
Lubang penyejukan dan ciri kompleks dalam bahagian titanium dan aloi super di mana pemotongan konvensional sukar.
-
Acuan Peranti Perubatan
Rongga perincian halus yang memerlukan kemasan yang licin dan konsistensi dimensi yang ketat sepanjang pengeluaran yang lama.
-
Alatan dan Penebuk yang Dikeraskan
Komponen tebuk dan mati dimesin selepas pengerasan, kerana hakisan percikan tidak terjejas oleh keadaan bahan yang mengeras.
Memilih Pengeluar Mesin EDM Die Sinking
Bekerja dengan pembekal mesin EDM sinker CNC khusus dan bukannya penjual semula alat mesin am biasanya masuk akal apabila kedai memerlukan perisian kawalan khusus, saiz tangki atau ciri automasi. Beberapa pusat pemeriksaan praktikal membantu menyempitkan carian antara pilihan untuk mesin EDM sinker OEM.
- Sahkan sistem kawalan menyokong corak pergerakan elektrod dan kitaran mengorbit yang diperlukan oleh program perkakas.
- Periksa saiz tangki kerja dan kapasiti berat elektrod terhadap acuan atau blok rongga terbesar yang dijangka dalam pengeluaran.
- Tinjau tindak balas servo dan prestasi kawalan jurang, kerana ini mempengaruhi sejauh mana jurang percikan dikekalkan secara konsisten semasa hantaran penamat yang panjang.
- Tanya tentang jenis penjana dan cara tenaga nyahcas dilaraskan antara pas kekasaran dan penamat.
- Lihat pada penapisan cecair dielektrik dan kapasiti edaran, kerana kebersihan bendalir mempengaruhi kualiti kemasan dan haus elektrod.
Sebilangan pembeli melihat ke arah pengeluar mesin EDM tenggelam yang berpangkalan di China apabila volum atau keperluan penyesuaian berkembang, sebahagian besarnya disebabkan penumpuan pembangunan perisian kawalan, reka bentuk penjana dan keupayaan binaan mekanikal dalam satu rantau bekalan. Di sinilah juga mesin EDM tenggelam mati automatik, dibina dengan perubahan elektrod automatik dan ciri kitaran tanpa pengawasan, cenderung paling mudah diperoleh bersama reka bentuk tangki manual standard.
Latar Belakang Pembuatan
Nantong New Era Technology Co., LTD telah menumpukan pada pembangunan, mereka bentuk dan menghasilkan mesin kawalan berangka dan alatan mesin CNC selama lebih daripada 20 tahun, disokong oleh pasukan yang merangkumi pembangunan teknologi, pembuatan dan perkhidmatan jualan.
- Pengalaman 20 Tahun
- Model Perniagaan Pembangunan Mesin EDM OEM dan ODM
- Keupayaan Teras Reka Bentuk dan Pengeluaran Alat Mesin CNC
- Kemudahan Pusat Pengeluaran dan Pemasangan
Beroperasi sebagai pengilang mesin OEM EDM dan syarikat mesin benam mati ODM EDM, pasukan itu bekerjasama dengan pelanggan untuk memadankan konfigurasi mesin, seperti saiz tangki, tetapan penjana dan perisian kawalan, kepada bahagian yang dihasilkan, berdasarkan perkembangan berterusan dalam bidang untuk memperhalusi reka bentuk mesin dari semasa ke semasa.
Perkara yang Perlu Diperiksa Sebelum Membeli Mesin Die Sinker
- Minta percubaan rongga sampel pada bahan yang mewakili sebelum membuat pesanan penuh.
- Sahkan perisian kawalan menyokong perpustakaan elektrod dan corak orbit yang telah digunakan oleh atur cara perkakas anda.
- Sahkan perjalanan paksi dan saiz tangki terhadap blok acuan jangkaan terbesar anda, bukan hanya saiz bahagian purata anda.
- Semak betapa mudahnya bahan habis pakai seperti penapis dan pemegang elektrod boleh diperolehi untuk operasi berterusan.
- Bincangkan latihan dan sokongan persediaan untuk sistem kawalan supaya program baharu boleh dibina tanpa keluk pembelajaran yang panjang.
Soalan Lazim
-
S1. Apakah mesin EDM sinker
Mesin EDM sinker, juga dipanggil mesin sinker mati atau mesin EDM ram, membentuk bahan kerja dengan menurunkan elektrod yang terbentuk ke dalam bahan manakala percikan elektrik berulang menghakis permukaan untuk dipadankan dengan bentuk elektrod.
-
S2. Bagaimanakah EDM die sinking berfungsi
Elektrod berbentuk dan bahan kerja terendam dalam cecair dielektrik, dan satu siri nyahcas elektrik yang cepat antara dua bahan yang menghakis daripada bahan kerja dalam corak elektrod.
-
S3. Apa itu die sinking EDM
Die sinking EDM ialah nama proses umum untuk menggunakan mesin EDM sinker untuk membentuk rongga, seperti acuan dan teraan cetakan, melalui hakisan percikan terkawal dan bukannya alat pemotong.
-
S4. Apakah itu ram EDM
Ram EDM ialah satu lagi nama biasa untuk sinker EDM, merujuk kepada ram yang memacu elektrod ke bawah ke dalam bahan kerja semasa kitaran pemesinan.
-
S5. Bahan apa yang boleh mesin EDM
EDM berfungsi pada sebarang bahan konduktif elektrik, yang meliputi kebanyakan keluli alat, keluli tahan karat, aloi titanium, tungsten karbida dan pelbagai seramik konduktif.
-
S6. Bolehkah mesin EDM mengeras keluli
Ya, kerana penyingkiran bahan berlaku melalui nyahcas elektrik dan bukannya daya pemotongan, kekerasan mempunyai sedikit kesan ke atas prestasi proses.
-
S7. Bolehkah EDM mesin titanium
Ya, aloi titanium biasanya dimesin dengan EDM, terutamanya untuk komponen aeroangkasa dan perubatan yang keliatannya menjadikan pemotongan konvensional lebih sukar.
-
S8. Bolehkah EDM memotong karbida
Ya, tungsten karbida ialah aplikasi EDM biasa, terutamanya untuk sisipan alat pemotong dan bahagian haus di mana pengisaran sahaja akan menjadi perlahan dan sukar.
-
S9. Sejauh mana ketepatan pemesinan EDM
Ketepatan kedudukan pada mesin EDM sinker yang diselenggara dengan baik biasanya berada dalam julat sekitar tambah atau tolak 0.005 mm, walaupun angka yang tepat bergantung pada kelas mesin dan tetapan proses.
-
S10. Apakah kemasan permukaan yang boleh dicapai oleh EDM
Kemasan permukaan bergantung pada peringkat pemesinan, dengan hantaran kasar meninggalkan tekstur yang lebih kasar dan hantaran kemasan yang mampu mencapai permukaan paras cermin yang halus.


Jika anda berminat dengan produk kami, sila hubungi kami.
BUTIRAN HUBUNGAN
Nantong New Era Technology Co., LTD
- Taman Perindustrian lima bintang, Daerah Chongchuan, Bandar Nantong, Wilayah Jiangsu, China
- TEL:+86-19851302688
- E-Mel: [email protected]
Produk
Pautan pantas
Berita
Terminal mudah alih
NANTONG NEW ERA TECHNOLOGY CO., LTD Hak Cipta Terpelihara. Pengilang Pusat Pemesinan CNC Kilang Pusat Pemesinan China
