


Berita Industri
Rumah / Berita / Berita Industri / Jenis EDM Diterangkan: Panduan Praktikal untuk Kelas Mesin EDM Sinker CNC
Jenis EDM Diterangkan: Panduan Praktikal untuk Kelas Mesin EDM Sinker CNC
 2026.08.26
 Berita Industri
Tanya sepuluh pengurus bilik alatan mesin EDM yang mereka gunakan dan anda akan mendengar sepuluh variasi jawapan yang sama: sinker, wayar atau penggerudian lubang. Bahagian yang mengelirukan pembeli baharu ialah tahap kawalan yang dicetak pada mesin—ZNC, PNC atau CNC. Jika kerja anda melibatkan rongga acuan buta dengan elektrod berbentuk, keputusan praktikal biasanya tahap kawalan, bukan keluarga proses. Panduan ini bermula dengan jenis proses EDM utama, kemudian membandingkan tiga seni bina kawalan EDM sinker dan menunjukkan yang mana satu sesuai dengan belanjawan kedai dan beban kerja biasa.
Gambaran Keseluruhan Jenis EDM: Tenggelam, Wayar dan Penggerudian Lubang
Pemesinan nyahcas elektrik mengeluarkan bahan dengan percikan terkawal antara dua elektrod. EDM sinker membentuk bentuk elektrod pra-mesin ke dalam bahan kerja di bawah cecair dielektrik. EDM wayar memotong laluan melalui bahan kerja pepejal menggunakan wayar bertenaga nipis. Penggerudian lubang EDM menggunakan elektrod tiub berputar untuk membuat lubang berdiameter kecil yang dalam. Mikro EDM menskalakan prinsip yang sama kepada ciri yang sangat kecil. Antaranya, sinker EDM ialah pilihan yang paling biasa untuk rongga acuan kerana ia boleh menghasilkan poket buta, rusuk dan permukaan bertekstur yang tidak dapat dicapai oleh wayar.
| Jenis EDM | Proses | Terbaik Untuk | Elektrod | Keputusan Biasa |
|---|---|---|---|---|
| Sinker EDM | Elektrod yang terbentuk menghakis rongga | Rongga acuan, acuan, bentuk 3D yang kompleks | Grafit atau blok kuprum | Rongga buta dengan kemasan halus atau bertekstur |
| EDM wayar | Dawai bergerak memotong bahagian itu | Mati setem, alat penebuk ketepatan | Kawat tembaga atau bersalut zink | Tepi bersih dan ketepatan dimensi tinggi |
| EDM Penggerudian Lubang | Elektrod tiub berputar membakar lubang yang dalam | Lubang penyejukan, lubang permulaan benang wayar | Loyang tiub atau elektrod kuprum | Penggerudian lubang dalam yang cepat dengan kurang burr |
| Micro EDM | Elektrod kecil dengan tenaga nyahcas rendah | Acuan mikro, muncung, komponen perubatan | Rod mikro atau elektrod tiub | Butiran yang sangat halus dan ciri-ciri kecil |
Pertukaran bukan hanya tentang bentuk. Wire EDM tidak mempunyai daya sisi dan menghasilkan tepi yang sangat bersih, tetapi ia memerlukan lubang permulaan dan memotong hanya melalui ciri. Sinker EDM cemerlang apabila elektrod boleh mencapai rongga kompleks secara langsung. Untuk kedai yang menilai mesin pertama mereka, mesin EDM sinker kekal sebagai titik masuk yang paling fleksibel kerana satu elektrod boleh digunakan semula untuk kumpulan rongga yang sama.
Dalam EDM sinker, prinsip kerja adalah mudah: kepala servo memegang elektrod, tangki dielektrik mengelilingi kawasan pemesinan, dan bahan kerja terletak di atas meja dengan jurang percikan terkawal antara elektrod dan permukaan bahagian.
Pandangan isometrik ringkas bagi sistem EDM sinker.
Tahap Kawalan EDM Sinker: ZNC, PNC dan CNC
Sebaik sahaja anda menyelesaikan EDM sinker, sistem kawalan mentakrifkan keupayaan mesin, harga dan tahap kemahiran pengendali yang diperlukannya. Tiga seni bina kawalan adalah biasa di pasaran: ZNC, PNC, dan CNC. Mereka berkongsi asas mekanikal yang sama tetapi berbeza dalam jumlah urutan pemesinan yang diautomasikan.
Mesin ZNC: Kedudukan Manual dengan Paksi Z Automatik
ZNC bermaksud kawalan berangka paksi Z. Mesin mengendalikan kedalaman percikan api secara automatik, manakala pengendali meletakkan X dan Y secara manual dan menguruskan persediaan elektrod. Ini adalah seni bina EDM sinker paling mudah dan pilihan praktikal untuk bilik alat dengan setter berpengalaman dan volum pengeluaran yang rendah. Jika aliran kerja anda adalah kumpulan kecil, padat ZNC-450 sinker EDM memberikan anda kitaran percikan terkawal tanpa pelaburan kawalan mewah.
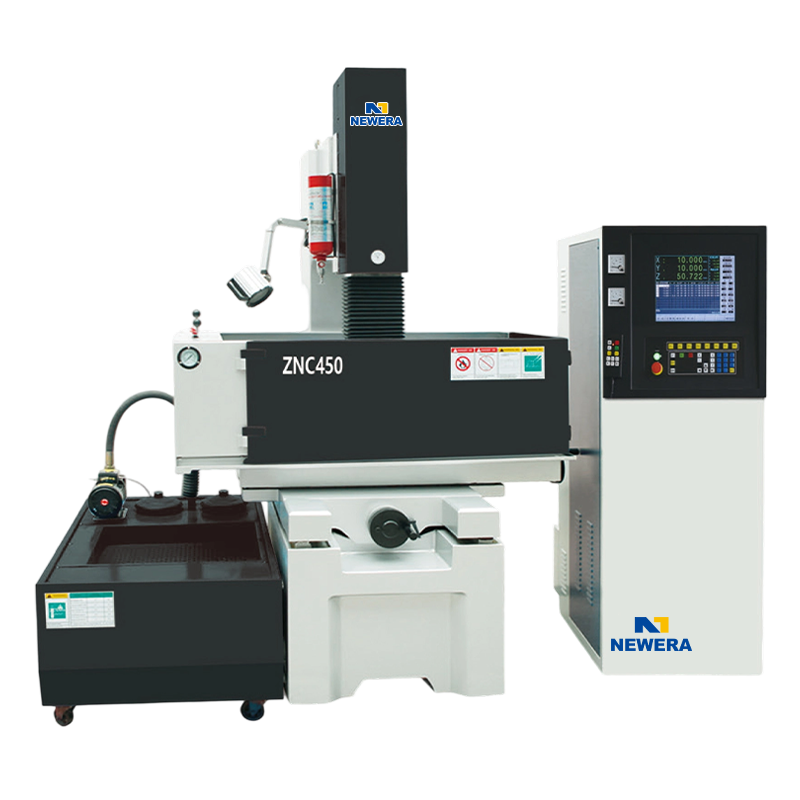 ZNC 450 EDM Die Sinking Machine/Sinker EDM Pengeluar, Syarikat - Nantong New Nantong New Era Technology Co., Ltd ialah China OEM/ODM ZNC 450 EDM Die Sinking Machine/Sinker EDM pengeluar dan syarikat, Sistem kabut... Lihat Produk →
Mesin PNC: Kedudukan dan Urutan Terprogram
Mesin PNC menambah memori dan kedudukan boleh atur cara. Operator boleh menyimpan kedudukan elektrod, kedalaman percikan, dan jujukan curahan, yang mengurangkan masa persediaan apabila acuan mempunyai berbilang rongga. Bagi kedai yang menghasilkan kumpulan yang lebih besar atau kerja yang kerap berulang, automasi a PNC-450 sinker EDM menyediakan biasanya membayar balik dengan cepat melalui kitaran yang lebih konsisten dan kurang pengawasan.
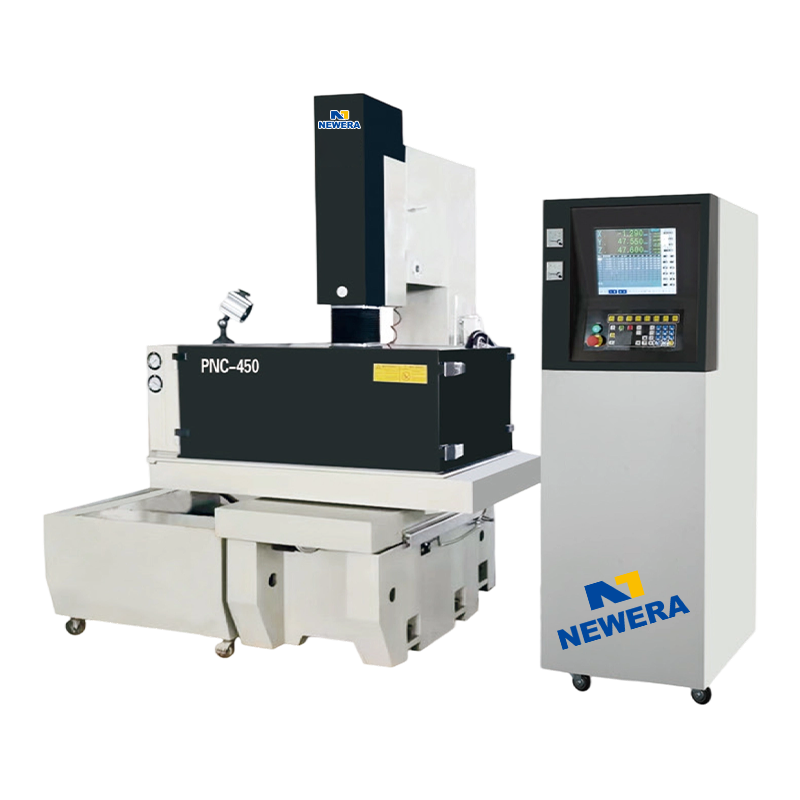 PNC 450 EDM Die Sinking Machine/Sinker EDM Pengilang, Syarikat - Nantong New Nantong New Era Technology Co., Ltd ialah China OEM/ODM PNC 450 EDM Die Sinking Machine/Sinker EDM pengeluar dan syarikat, Sistem kabut... Lihat Produk →
Mesin CNC: Pemesinan Berbilang Paksi Penuh
EDM sinker CNC membawa konsep lebih jauh dengan penyelarasan berbilang paksi penuh. Kawalan boleh memacu X, Y, Z dan paksi putar tambahan, mengorbit elektrod untuk meningkatkan pembilasan, mencipta hakisan tirus atau heliks, dan menyokong larian tanpa pengawasan dengan sistem menukar alat. Ini ialah kategori untuk dipilih untuk kerja acuan dan cetakan berketepatan tinggi di mana kebolehulangan dan larian lama tanpa pengawasan mewajarkan harga yang lebih tinggi. Sebuah mesin dalam kelas ini, seperti EDM sinker CNC-540 , mengalihkan usaha persediaan daripada operator ke program CAM.
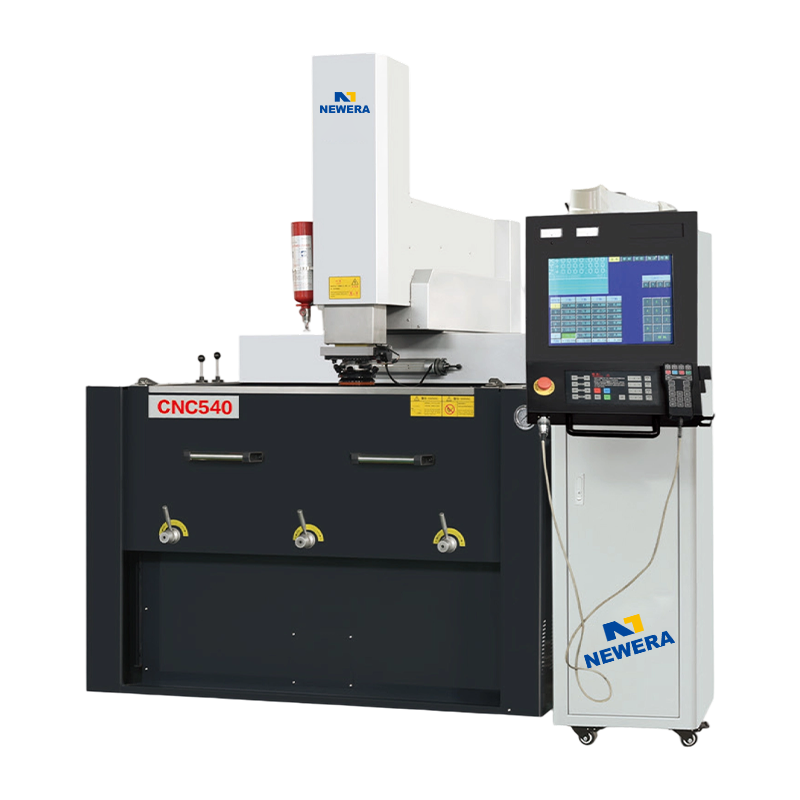 CNC 540 EDM Die Sinking Machine/Sinker EDM Pengilang, Syarikat - Nantong New Nantong New Era Technology Co., Ltd ialah China OEM/ODM CNC 540 EDM Die Sinking Machine/Sinker EDM pengeluar dan syarikat, The high rigid... Lihat Produk →
Perbandingan relatif tahap kawalan ZNC, PNC dan CNC. Skor harga yang lebih tinggi bermakna mesin yang lebih mahal.
Cara Memilih Jenis EDM yang Betul
Tiada jawapan universal. Keputusan harus bermula dengan geometri bahagian dan kemudian beralih ke volum pengeluaran. Dalam industri pemesinan, pendekatan yang paling boleh dipercayai adalah untuk memadankan keluarga proses dengan bentuk ciri terlebih dahulu, kemudian pilih tahap kawalan berdasarkan berapa jam mesin sebenarnya akan berjalan.
- Rongga buta dengan elektrod yang terbentuk menghala ke EDM sinker.
- Kontur potong melalui dalam mata keluli yang dikeraskan ke wayar EDM.
- Lubang penyejukan dalam atau lubang benang wayar menghala ke lubang penggerudian EDM.
- Campuran tinggi dan kerja berulang yang kerap menjadikan mesin PNC menarik.
- Operasi tanpa pengawasan sepanjang masa adalah tempat CNC memperoleh premiumnya.
- Pengendali volum rendah dan berkemahiran tinggi masih boleh mencapai keputusan yang baik dengan ZNC.
Sebelum anda meluluskan belanjawan, semak apakah a sinker EDM boleh mengendalikan secara realistik supaya anda tidak terlalu membeli ketepatan atau mengecilkan saiz tangki kerja.
Soalan Lazim Mengenai Jenis EDM
Apakah perbezaan antara EDM dan sinker EDM?
EDM ialah keluarga proses yang lebih luas. Sinker EDM ialah jenis khusus yang menggunakan elektrod berbentuk untuk menghakis rongga ke dalam bahan kerja.
Apakah tiga jenis utama EDM?
Tiga jenis utama ialah EDM sinker, EDM wayar, dan EDM penggerudian lubang. Micro EDM kadangkala disenaraikan sebagai kategori keempat.
Jenis EDM manakah yang terbaik untuk membuat acuan?
Sinker EDM biasanya paling sesuai untuk rongga acuan kerana ia boleh menghasilkan bentuk buta dan kompleks dengan elektrod yang terbentuk.
Apakah maksud ZNC dalam mesin EDM?
ZNC bermaksud paksi-Z dikawal secara berangka manakala X dan Y diletakkan secara manual. Ia adalah seni bina kawalan peringkat permulaan.
Adakah mesin CNC EDM berbaloi dengan kos tambahan?
Untuk kedai yang menjalankan acuan berbilang rongga atau syif tanpa pengawasan, mesin CNC biasanya membayar balik melalui kos buruh yang lebih rendah dan kebolehulangan yang lebih baik.
Bolehkah wayar EDM membuat rongga buta?
Tidak. EDM wayar hanya memotong bahan kerja, jadi rongga buta biasanya memerlukan EDM sinker dengan elektrod yang terbentuk.


Jika anda berminat dengan produk kami, sila hubungi kami.
BUTIRAN HUBUNGAN
Nantong New Era Technology Co., LTD
- Taman Perindustrian lima bintang, Daerah Chongchuan, Bandar Nantong, Wilayah Jiangsu, China
- TEL:+86-19851302688
- E-Mel: [email protected]
Produk
Pautan pantas
Berita
Terminal mudah alih
NANTONG NEW ERA TECHNOLOGY CO., LTD Hak Cipta Terpelihara. Pengilang Pusat Pemesinan CNC Kilang Pusat Pemesinan China
