


Berita Industri
Rumah / Berita / Berita Industri / Five-Axis Gantry CNC: Panduan Pembeli Lengkap untuk Pemesinan Ketepatan Skala Besar
Five-Axis Gantry CNC: Panduan Pembeli Lengkap untuk Pemesinan Ketepatan Skala Besar
 2026.09.16
 Berita Industri
Apabila bingkai aeroangkasa 3 meter tiba di kedai anda, strategi pemesinan bukan tentang kelajuan gelendong sahaja. Ia adalah mengenai sama ada satu pengapit boleh menahan toleransi merentasi panjang penuh bahagian itu. Mesin CNC gantri lima paksi menjawab soalan itu dengan menggabungkan bingkai besar gaya jambatan dengan lima paksi gerakan serentak.
Kesimpulan pertama: CNC gantri lima paksi ialah cara paling praktikal untuk memesin bahan kerja yang besar dan kompleks dalam satu persediaan. Pengendalian yang lebih sedikit bermakna ketepatan yang lebih baik, kos lekapan yang lebih rendah dan jumlah masa kitaran yang lebih pendek. Selebihnya artikel ini menerangkan cara struktur berfungsi, spesifikasi yang penting, dan tempat kelas mesin ini memperoleh simpanannya.
Apakah Mesin CNC Gantry Lima Paksi?
Sebuah mesin gantri dibina di sekeliling dua tiang yang dipasang di lantai yang menyokong rasuk silang. Kepala gelendong menunggang pada rasuk, manakala bahan kerja terletak di atas meja di antara lajur. Berbanding dengan pusat pemesinan menegak kerangka C, reka bentuk gantri menawarkan ketegaran yang lebih tinggi bagi setiap unit harga apabila kawasan kerja melebihi kira-kira 2 meter.
Bahagian "5-paksi" bermaksud tiga paksi linear (X, Y, Z) ditambah dua paksi berputar. Dalam kebanyakan konfigurasi gantri lima paksi, paksi berputar ialah paksi A (condongkan mengelilingi X) dan paksi C (putaran mengelilingi Z) yang dibina ke dalam kepala gelendong. Sesetengah reka bentuk meletakkan kapak berputar di atas meja sebaliknya, yang lebih baik untuk bahan kerja yang sangat berat.
Memahami perbezaan menjadi lebih mudah jika anda bermula dengan asas pusat pemesinan gantri dan kemudian bandingkan pilihan gaya kepala.
Lukisan di bawah menunjukkan modul struktur tipikal mesin CNC gantri lima paksi.
Lima Paksi, 3 2 atau Tiga Paksi: Memadankan Gerakan dengan Bahagian
Tidak setiap bahagian besar memerlukan pemesinan lima paksi serentak. Banyak bahagian prismatik dikendalikan dengan sempurna oleh gantri tiga paksi atau kepala kedudukan 3 2. Keputusan bergantung pada berapa banyak sisi yang perlu anda capai, sama ada permukaannya diukir, dan berapa kerap anda mampu untuk mengapit semula.
| Keupayaan | gantri 3 paksi | 3 2 kedudukan | 5-paksi serentak |
|---|---|---|---|
| Persediaan untuk bahagian lima sisi | 4–6 | 2–3 | 1 |
| Lubang dan pelabuhan bersudut | Pengindeksan manual | ya | ya |
| Kontur 3D yang kompleks | Terhad | Menamatkan langkah | Kemasan satu laluan |
| Usaha pengaturcaraan | rendah | Sederhana | tinggi |
| Pelaburan relatif | rendahest | Pertengahan | tinggiest |
Persediaan diperlukan untuk bahagian besar lima sisi biasa
Perbandingan ilustrasi; kiraan persediaan sebenar bergantung pada geometri bahagian dan konfigurasi mesin.
Amalan praktikal: jika bahagian anda kebanyakannya rata dengan lubang bersudut sekali-sekala, gantri 3 2 menjimatkan wang dan mengurangkan risiko pengaturcaraan. Jika anda memesin bilah turbin, pendesak, sisipan acuan dengan lengkung kompaun, atau bahagian dengan potongan terkecil yang sukar dicapai, gerakan lima paksi serentak adalah satu-satunya cara untuk menyelesaikannya dengan cekap.
Spesifikasi Utama untuk Disemak Sebelum Anda Membeli
Sampul surat dan meja kerja
Jarak antara lajur menentukan lebar maksimum bahan kerja. Perjalanan paksi-Y mentakrifkan kedalaman yang boleh anda capai dari hadapan meja, dan perjalanan paksi-Z mengawal ketinggian bahagian maksimum ditambah panjang alat. Sentiasa ukur lekapan ke dalam sampul surat juga, bukan hanya bahagiannya.
- Perjalanan paksi-X: biasanya 3 hingga 12 m untuk mesin gantri
- Jarak antara lajur: pilih 300–500 mm lebih lebar daripada bahan kerja terbukti terbesar anda
- Beban meja: sahkan dengan bahan kerja sebenar ditambah berat lekapan
Prestasi gelendong
Kuasa gelendong dan tork menentukan jumlah bahan yang boleh anda keluarkan setiap hantaran. Spindle 10,000–15,000 rpm dengan 30–60 kW meliputi kebanyakan aplikasi aeroangkasa aluminium dan keluli acuan. Untuk titanium atau Inconel, cari kelajuan yang lebih rendah dengan tork yang lebih tinggi dan antara muka HSK atau Capto yang kukuh.
Konfigurasi paksi dan kepala berputar
Periksa sama ada paksi putar ialah kepala jenis garpu, kepala pusing atau reka bentuk berasaskan meja. Kepala garpu adalah perkara biasa untuk kerja lima paksi serentak kerana ia membenarkan capaian alat yang lebih baik dan kurang gangguan pada rasuk silang. Untuk bahan kerja yang sangat berat, reka bentuk berasaskan meja dengan paksi putar B/C mungkin merupakan pilihan yang lebih selamat.
Kawalan dan keserasian CAM
Mesin gantri lima paksi bergantung pada keupayaan CNC untuk mengendalikan transformasi kinematik, kawalan titik pusat alat (TCP) dan pengelakan perlanggaran. Pemproses pasca CAM mesti sepadan dengan kinematik kepala yang tepat. Tanya pembina untuk senarai pasca pemproses sebelum menandatangani pesanan.
Di mana Ia Membayar: Aplikasi yang Memerlukan Gantry Lima Paksi
CNC gantri lima paksi bukan mesin tujuan umum. Ia memperoleh kosnya apabila sampul kerja besar, bahagiannya rumit, dan pengapit semula mahal atau berisiko. Tiga kumpulan aplikasi mendominasi permintaan.
Aeroangkasa dan pertahanan
Bingkai aluminium monolitik, rusuk sayap, penutup spar dan sekat menggabungkan dimensi panjang dengan dinding nipis dan pemesinan lima sisi. Struktur gantri menyokong paksi-X yang panjang manakala kepala berputar mencapai poket pengikat bersudut tanpa menempatkan semula bahagian tersebut. Satu persediaan juga mengurangkan ralat geometri antara ciri.
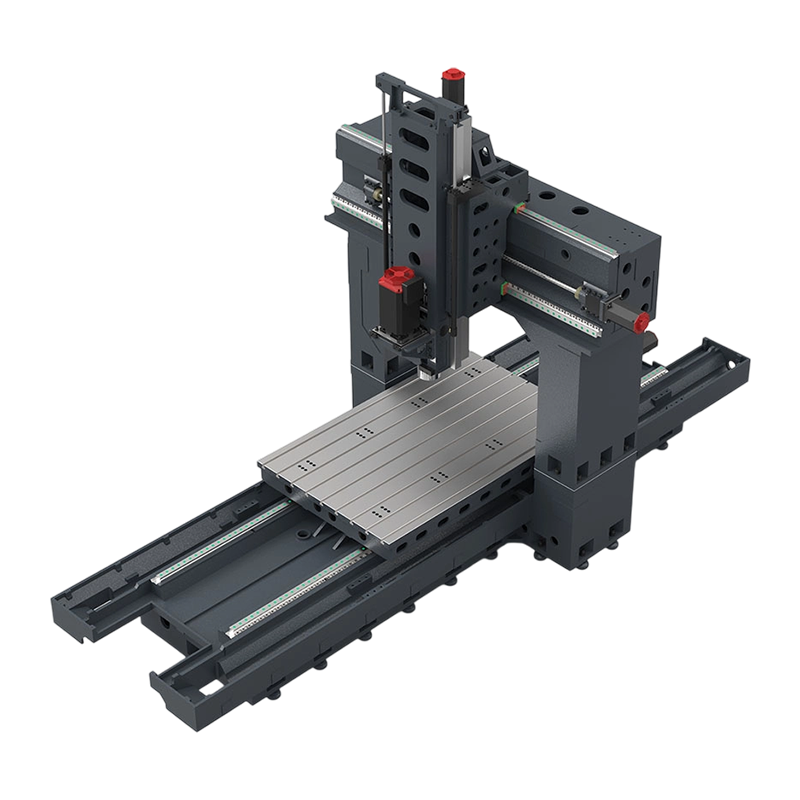 PL2518 Pusat Pemesinan Gantry untuk Bahagian Struktur Besar Mesin gantri lima paksi ini sesuai dengan komponen aluminium yang panjang dan permukaan cetakan yang luas, menawarkan sampul kerja yang besar dan output gelendong yang dipertingkatkan. Meja yang boleh diakses dan kawalan pintar mengurangkan masa persediaan sambil meningkatkan kecekapan kemasan. Lihat Produk →
Pembuatan acuan dan acuan besar
Paparan panel luar automotif, acuan suntikan plastik besar, dan perkakas tuangan die memerlukan kemasan permukaan yang berterusan di kawasan yang luas. Gantri lima paksi memastikan alat itu berserenjang dengan permukaan, menghasilkan kemasan yang lebih baik dan memotong lebih sedikit penggilap tangan. Mesin yang sama boleh mengendalikan elektrod grafit apabila dilengkapi dengan gelendong dan pengekstrakan habuk yang sesuai.
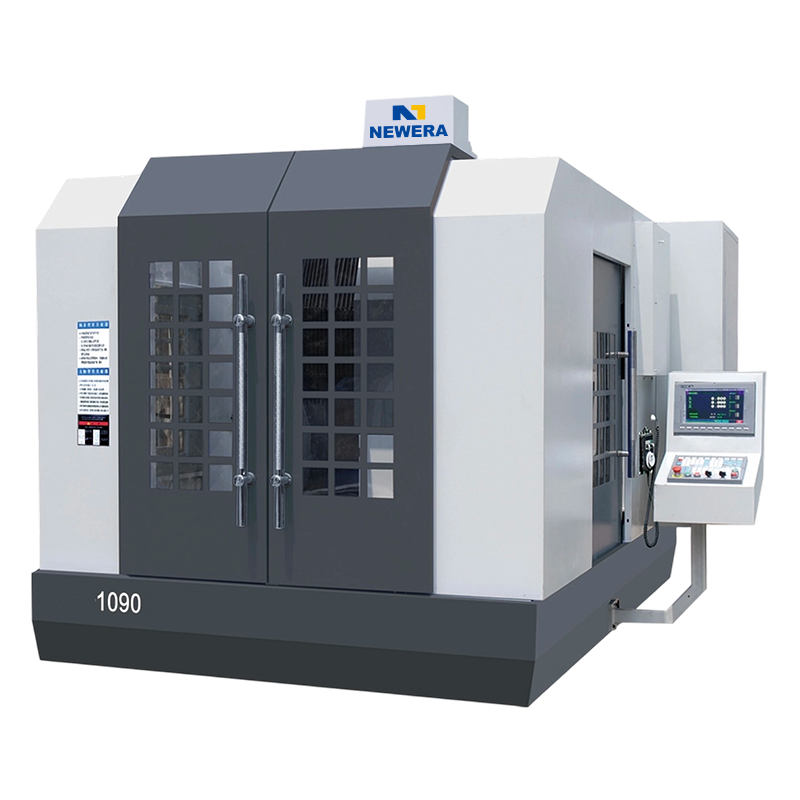 Mesin Pengilangan Gantry CNC NE1090 untuk Bahan Kerja Bersaiz Besar Dibina untuk acuan besar dan selongsong melebihi had pusat pemesinan menegak, kilang gantri ini menggunakan pembinaan besi tuang dan galas seramik berkelajuan tinggi untuk ketegaran dan ketepatan. Jangkauan paksi Z yang dalam mengendalikan rongga yang tidak dapat diakses oleh mesin lain. Lihat Produk →
Tenaga, kereta api, dan peralatan berat
Acuan bilah turbin angin, sarung turbin gas, bingkai bogie untuk kereta api, dan kotak gear besar kerap melebihi had pusat pemesinan menegak. Dalam kes ini, meja terbuka gantri dan paksi Z yang besar membenarkan gelendong mengakses rongga dalam yang tidak dapat dicapai oleh mesin kerangka C.
Kesilapan Biasa Apabila Menentukan Gantry Lima Paksi
- Memfokuskan hanya pada perjalanan X/Y/Z dan mengabaikan ketinggian rasuk silang. Satu bahagian mungkin muat di atas meja tetapi masih berlanggar dengan rasuk apabila kepala senget.
- Terlupa bahawa paksi berputar memerlukan tork, bukan sahaja kelajuan. Banyak kepala lima paksi kelihatan pantas di atas kertas tetapi tidak boleh memegang alat berat dalam potongan bersudut.
- Memandang rendah keluk pembelajaran pengaturcaraan. Pemesinan serentak lima paksi menuntut kemahiran CAM, disiplin persediaan dan tabiat simulasi yang tidak dimiliki oleh kedai tiga paksi.
- Mengabaikan panjang alat dan kelegaan pemegang alat. Kepala berputar menambah saiz fizikal, yang mengubah jangkauan minimum dan kedudukan Z terendah.
- Memadankan gelendong dengan bahan hanya sebahagian — tanpa mengambil kira lekapan dan redaman. Dinding nipis yang panjang pada bahagian yang besar boleh mencipta perbualan yang tidak dapat diperbaiki oleh peningkatan gelendong.
Soalan Lazim Mengenai Five-Axis Gantry CNC
S1: Untuk apa mesin CNC gantri 5 paksi digunakan?
Ia digunakan untuk bahan kerja besar yang memerlukan pemesinan lima sisi atau kontur dalam satu persediaan — biasanya bahagian struktur aeroangkasa, acuan besar dan blok cetakan serta komponen tenaga. Bingkai gantri memberikan ketegaran yang diperlukan untuk memegang ketepatan merentasi perjalanan jauh.
S2: Berapakah kos mesin CNC gantri 5 paksi?
Harga bergantung pada sampul kerja, kuasa gelendong, konfigurasi paksi berputar dan sistem kawalan. Tiada dua petikan yang sama. Pendekatan yang betul adalah dengan menentukan bahagian terbesar anda dan minta pengilang untuk mengkonfigurasi mesin di sekelilingnya.
S3: Apakah perbezaan antara gantri 5 paksi dan pusat pemesinan menegak 5 paksi?
VMC mempunyai bingkai-C dengan gelendong dipasang di atas meja dalam satu lajur tuang. Gantri mempunyai dua tiang yang menyokong rasuk silang, yang meningkatkan kekakuan dan membolehkan perjalanan paksi X lebih lama. Gantri biasanya lebih disukai apabila bahagian melebihi 2 meter.
S4: Apakah ketepatan yang boleh dipegang oleh gantri 5 paksi CNC?
Ketepatan bergantung pada pampasan, kawalan haba dan maklum balas skala. Mesin yang dinyatakan dengan betul boleh memegang kedudukan dalam julat beberapa ratus milimeter, itulah sebabnya ia sesuai dengan pembuatan acuan dan ketepatan. Pengilang harus menyediakan data ketepatan yang diukur merentas volum penuh, bukan hanya pada satu titik.
S5: Bolehkah gantri 3 paksi CNC dinaik taraf kepada lima paksi kemudian?
Memasang semula kepala atau meja putar boleh dilakukan apabila sistem kawalan dan pemacu serasi, tetapi kos kejuruteraan selalunya menghampiri kos mesin baharu. Kebanyakan syarikat memilih versi lima paksi apabila mesin 3 paksi tidak lagi mencukupi.
S6: Apakah penyelenggaraan yang diperlukan oleh pusat pemesinan gantri?
Penyelenggaraan tertumpu pada pelinciran laluan pandu, pembersihan maklum balas skala, penyejukan gelendong, dan memeriksa pengedap kepala berputar. Disebabkan gantri mempunyai paksi X yang panjang, pemeriksaan meratakan tetap juga penting untuk mengelakkan ketepatan hanyut dari semasa ke semasa.


Jika anda berminat dengan produk kami, sila hubungi kami.
BUTIRAN HUBUNGAN
Nantong New Era Technology Co., LTD
- Taman Perindustrian lima bintang, Daerah Chongchuan, Bandar Nantong, Wilayah Jiangsu, China
- TEL:+86-19851302688
- E-Mel: [email protected]
Produk
Pautan pantas
Berita
Terminal mudah alih
NANTONG NEW ERA TECHNOLOGY CO., LTD Hak Cipta Terpelihara. Pengilang Pusat Pemesinan CNC Kilang Pusat Pemesinan China
